Biến tần trong ngành thực phẩm và đồ uống: yêu cầu riêng theo từng khâu
Biến tần trong ngành thực phẩm không khác biến tần ở các ngành khác về nguyên lý, nhưng nhà máy thực phẩm đặt lên nó những yêu cầu riêng mà xưởng cơ khí hay nhà máy nhựa không có: thiết bị điện phải sống chung được với quy trình rửa xịt và hóa chất vệ sinh hằng ca, nhiều khâu trong dây chuyền phải chạy ăn khớp nhau tới từng nhịp, và môi trường lúc nào cũng ẩm, có nơi lạnh sâu, có nơi nóng ẩm thay đổi liên tục. Bài này đi theo đúng trục đó: biến tần làm gì ở từng khâu của dây chuyền chế biến và đóng gói, yêu cầu vệ sinh an toàn thực phẩm tác động thế nào tới cách chọn và đặt thiết bị, môi trường nhà máy làm biến tần xuống cấp ở đâu, và vấn đề đồng bộ tốc độ trong khâu đóng gói.
Bài này chỉ giữ góc yêu cầu riêng của ngành thực phẩm, không viết lại kỹ thuật của từng loại tải. Phần điều khiển băng tải chi tiết đã có bài biến tần cho băng tải, phần bơm và quạt có bài biến tần cho quạt và bơm nước, phần hệ thống lạnh có bài biến tần trong hệ thống HVAC — ở đây chỉ giữ lại góc yêu cầu riêng của ngành thực phẩm và dẫn sang đúng bài chuyên sâu.

Biến tần theo từng khâu của dây chuyền thực phẩm
Một dây chuyền thực phẩm điển hình đi qua các khâu trộn và khuấy nguyên liệu, cắt thái, bơm chuyển, rồi tới đóng gói và đưa vào kho. Mỗi khâu đặt một yêu cầu khác nhau lên biến tần, và điểm chung của ngành là tốc độ ở các khâu không đứng độc lập: khâu trước nhanh hay chậm đều tác động thẳng tới khâu sau.
Khâu trộn và khuấy: mô-men lớn và đảo chiều theo chu trình
Máy trộn và máy khuấy là tải nặng điển hình của nhà máy thực phẩm. Khi mẻ trộn đầy nguyên liệu có độ nhớt cao, mô-men cần để bắt đầu quay rất lớn, và trong suốt quá trình trộn, tải thay đổi theo độ đặc của khối nguyên liệu. Biến tần cho khâu này phải giữ được mô-men ở tốc độ thấp — đó là lý do chế độ điều khiển vector gần như là lựa chọn mặc định — và phải chịu được các chu trình đảo chiều quay khi công thức trộn yêu cầu. Tốc độ trộn cũng thay đổi theo giai đoạn: nạp liệu quay chậm, trộn chính quay nhanh hơn, cuối mẻ hạ tốc trước khi xả. Một điểm riêng của ngành: khu vực quanh máy trộn là nơi rửa xịt thường xuyên nhất xưởng, nên vị trí đặt biến tần và tủ điện của khâu này phải tính cùng lúc với yêu cầu vệ sinh ở mục dưới.
Khâu cắt và thái: tốc độ không được trồi sụt
Ở khâu cắt, thái, xay, yêu cầu trung tâm là độ ổn định tốc độ. Lát cắt đều hay không, độ mịn của sản phẩm xay đều hay không, phụ thuộc trực tiếp vào việc dao và trục cắt có giữ đúng tốc độ khi tải thay đổi — nguyên liệu vào dày hay mỏng, cứng hay mềm. Tốc độ trồi sụt theo tải là sản phẩm ra không đồng đều, và trong sản xuất thực phẩm, không đồng đều nghĩa là khó kiểm soát chất lượng cả lô. Khi đổi loại nguyên liệu, tốc độ cắt cũng phải đổi theo; biến tần cho phép đặt lại tốc độ trong vận hành thay vì thay đổi cơ khí.
Khâu bơm thực phẩm: chạy êm để không phá sản phẩm
Bơm trong nhà máy thực phẩm chuyển những thứ "khó tính" hơn nước sạch nhiều: sữa, sốt, nhân, dịch có độ nhớt cao hoặc chứa hạt. Yêu cầu đặt lên biến tần ở khâu này là sự êm ái: tăng tốc và giảm tốc phải từ từ, tránh sốc áp trong đường ống và tránh khuấy đảo mạnh làm phá cấu trúc sản phẩm — bọt khí trong sữa, vỡ hạt trong sốt là những lỗi chất lượng nhìn thấy ngay. Với chất lỏng độ nhớt cao, bơm cần mô-men khởi động lớn và tốc độ phải giữ được khi độ nhớt thay đổi theo nhiệt độ. Phần kỹ thuật điều khiển bơm nói chung — vòng PID theo áp suất, định luật affinity, các lỗi thường gặp — bên mình trình bày đầy đủ ở bài biến tần cho quạt và bơm nước; trong bài này chỉ giữ góc riêng của bơm thực phẩm là độ êm và tính chất sản phẩm.

Khâu băng tải và đóng gói: nơi tốc độ là nhịp chung
Băng tải trong nhà máy thực phẩm chở sản phẩm qua từng khâu: cấp liệu, kiểm tra, phân loại, đóng gói. Khác với băng tải chở liệu rời trong công nghiệp nặng, băng tải thực phẩm chạy theo nhịp của cả dây chuyền — tốc độ của nó quyết định sản phẩm có tới khâu đóng gói đúng lúc hay không. Phần điều khiển băng tải chi tiết — chọn mô-men khởi động, chống trượt, các chế độ chạy — đã có bài riêng về biến tần cho băng tải. Riêng chuyện các khâu phải ăn khớp tốc độ với nhau thế nào, bài này dành một mục riêng ở phần đồng bộ dây chuyền đóng gói phía dưới, vì đó là vấn đề thực hành đặc trưng nhất của ngành.
Yêu cầu vệ sinh và an toàn thực phẩm đặt lên thiết bị điện
Đây là phần làm biến tần trong nhà máy thực phẩm khác hẳn các ngành khác. Nhà máy thực phẩm vận hành theo các hệ thống quản lý an toàn thực phẩm như HACCP: mọi bề mặt và thiết bị trong khu vực sản xuất đều nằm trong quy trình vệ sinh — rửa nước, xịt rửa, dùng hóa chất tẩy rửa theo lịch từng ca. Thiết bị điện không đứng ngoài quy trình đó, và cách chọn, cách đặt biến tần phải tính từ thực tế này.
Khu vực rửa xịt: đặt biến tần ở đâu cho đúng
Có hai cách làm đúng, và cách thứ hai bền hơn trong thực tế. Cách thứ nhất là chọn biến tần có cấp bảo vệ cao đặt ngay tại chỗ: IP65 chống được tia nước phun từ mọi hướng, IP67 chịu được ngâm nước tạm thời, IP69K chịu được rửa bằng nước áp lực cao ở cự ly gần. Cách thứ hai — cách bên mình thường khuyên cho khu vực rửa xịt nặng — là không đặt biến tần trong vùng rửa: gom toàn bộ vào tủ điện ở phòng kỹ thuật hoặc khu vực khô ngoài vùng sản xuất, chỉ đưa động cơ và các hộp nối đạt chuẩn vào trong. Biến tần đặt ngoài vùng rửa không phải chịu hóa chất và nước xịt mỗi ca, tuổi thọ và độ ổn định đều hơn hẳn một biến tần cấp IP cao nhưng ngày nào cũng bị xịt rửa trực tiếp.

Vật liệu, bề mặt và khoảng cách vệ sinh
Trong vùng sản xuất, bề mặt tủ điện và thiết bị phải lau rửa được, hạn chế khe kẽ và góc chết nơi nước bẩn và cặn thực phẩm đọng lại. Tủ điện cần khoảng trống xung quanh để vệ sinh tiếp cận được mọi phía; cáp điện vào tủ phải qua đầu nối kín (gland) đúng cấp bảo vệ — một lỗ cáp hở sẽ phá hỏng ý nghĩa của cái tủ kín. Các cổng kết nối không dùng tới cũng phải bịt kín, vì hơi ẩm và nước rửa luôn tìm được đường vào từ những chỗ nhỏ nhất.
Dừng an toàn và truy vết trong nhà máy thực phẩm
Hai yêu cầu vận hành nữa phải tính ngay từ khi lắp đặt. Thứ nhất là dừng an toàn theo vùng: khi có sự cố ở một khâu — kẹt sản phẩm, người cần can thiệp — hệ thống phải dừng đúng vùng liên quan, và nút dừng khẩn cấp phải nằm trong tầm tay người vận hành tại khâu đó. Thứ hai là truy vết: nhà máy phải truy được mỗi lô sản phẩm đã qua những khâu nào, thời gian nào; hệ thống điều khiển ghi nhận được thời điểm chạy, dừng và sự cố của từng khâu sẽ hỗ trợ trực tiếp việc truy vết khi có vấn đề chất lượng. Cả hai đều thuộc mức thiết kế hệ thống điều khiển, cần chốt ngay từ khi làm tủ điện và chọn biến tần, không bổ sung rẻ về sau được.
Lưu ý về HACCP: HACCP là hệ thống quản lý an toàn thực phẩm của nhà máy, không phải một chứng nhận cấp cho từng chiếc biến tần. Điều nhà máy cần ở thiết bị điện là nó "sống chung" được với quy trình vệ sinh và kiểm soát của nhà máy — chịu được lịch rửa, không tạo điểm đọng bẩn, dừng an toàn khi cần — chứ không phải một biến tần có đóng dấu HACCP.
Môi trường nhà máy thực phẩm làm biến tần nhanh xuống cấp ở đâu
Biến tần trong nhà máy thực phẩm thường xuống cấp nhanh hơn cùng một model lắp ở xưởng khô, và nguyên nhân hiếm khi nằm ở chất lượng máy. Ba tác nhân dưới đây mới là thủ phạm chính.
Độ ẩm và ngưng tụ trong tủ điện
Xưởng thực phẩm luôn ẩm: hơi nước từ nấu, rửa, làm lạnh có mặt khắp nơi. Vấn đề nặng nhất không phải độ ẩm không khí mà là ngưng tụ: khi bề mặt trong tủ điện lạnh hơn không khí ẩm xung quanh — điển hình là tủ gần kho lạnh hoặc xưởng có chu trình nóng lạnh thay đổi theo ca — hơi nước đọng thành giọt ngay trên bo mạch và đầu nối. Hậu quả đến từ từ: oxy hóa chân linh kiện, rò điện, lỗi chập chờn khó bắt bệnh. Cách phòng ở mức lắp đặt là giữ tủ kín đúng cấp bảo vệ, dùng sưởi chống ngưng tụ trong tủ cho các vị trí rủi ro, và đặt tủ ở phòng khô thay vì trong xưởng ẩm khi điều kiện cho phép.
Hóa chất tẩy rửa ăn mòn theo thời gian
Hóa chất vệ sinh của nhà máy thực phẩm — chất tẩy kiềm, axit vệ sinh đường ống, chất khử trùng — đều là tác nhân ăn mòn với kim loại và bo mạch điện tử. Hơi hóa chất lọt vào tủ điện qua các khe hở sẽ ăn mòn dần đầu nối, chân linh kiện và bề mặt mạch in; thiết bị không hỏng ngay mà sinh lỗi vặt tăng dần theo số ca vệ sinh. Đây là lý do biến tần trong vùng rửa xịt, dù đạt cấp IP trên giấy, vẫn nên được che chắn thêm hoặc tốt nhất là đặt ra ngoài vùng như đã nói ở mục trên.
Kho lạnh: lạnh sâu và thay đổi nhiệt đột ngột
Ở khâu kho lạnh, biến tần điều khiển quạt và thiết bị trong kho phải làm việc ở nhiệt độ thấp kéo dài, cộng thêm sốc nhiệt mỗi lần mở cửa kho và chu trình xả đá. Rủi ro chính vẫn là ngưng tụ khi nhiệt độ thay đổi, cộng với gioăng cao su và vật liệu nhựa già hóa nhanh trong lạnh. Phần kỹ thuật của hệ thống lạnh và điều hòa — vị trí biến tần trong hệ, điều khiển theo nhiệt độ — thuộc bài biến tần trong hệ thống HVAC; riêng về thiết bị điện, nguyên tắc thực hành là ưu tiên đặt biến tần ngoài kho lạnh, trong phòng kỹ thuật có nhiệt độ ổn định, và chỉ chấp nhận đặt trong kho khi không còn phương án đi dây hợp lý.
Ba tác nhân trên cộng lại khiến lịch bảo dưỡng thiết bị điện trong nhà máy thực phẩm phải dày hơn nhà máy khô: kiểm tra độ kín của tủ, tình trạng gioăng, đầu nối và vệ sinh bề mặt phải theo chu kỳ vệ sinh của nhà máy chứ không theo lịch của xưởng cơ khí. Phần lịch và nội dung bảo dưỡng cụ thể bên mình trình bày ở trang bảo trì và kéo dài tuổi thọ biến tần.
Dấu hiệu môi trường đang ăn mòn hệ thống điều khiển: biến tần báo lỗi chập chờn đúng sau ca rửa xưởng rồi tự hết; đầu nối cáp trong tủ chuyển màu xanh do oxy hóa; gioăng tủ nứt, cứng, không còn ép kín. Cả ba đều là việc xử lý được ở mức lắp đặt và bảo dưỡng — để lâu tới khi bo mạch hỏng hẳn mới thành chi phí sửa chữa.
Đồng bộ dây chuyền đóng gói: nhiều biến tần, một nhịp chung
Nếu phải chọn một vấn đề thực hành đặc trưng nhất của biến tần trong ngành thực phẩm, đó là đồng bộ. Một dây chuyền đóng gói gồm nhiều khâu nối tiếp — cấp sản phẩm, chiết rót hoặc định lượng, đóng nắp hoặc hàn miệng, dán nhãn, xếp hộp — mỗi khâu có động cơ và biến tần riêng, nhưng tất cả phải chạy theo một nhịp chung do khâu chậm nhất quyết định.

Cách giữ nhịp: tốc độ chủ và tín hiệu phản hồi
Cách tổ chức chuẩn là có một nguồn tốc độ chủ — từ bộ điều khiển trung tâm hoặc từ biến tần của khâu chính — và mọi biến tần còn lại chạy theo tỉ lệ so với tốc độ chủ: đổi tốc độ cả tuyến thì chỉ đổi một chỗ, các khâu tự ăn theo đúng tỉ lệ đã căn. Trên đó, cảm biến đếm sản phẩm và cảm biến vị trí ở các khâu then chốt phản hồi về để hệ thống biết sản phẩm đang thực sự ở đâu: khâu trước đưa tới chưa, khâu sau đã sẵn sàng nhận chưa. Nhờ phản hồi này, dây chuyền tự bù được những sai lệch nhỏ thay vì tích lũy dần thành dồn ứ.
Hậu quả khi một khâu lệch nhịp
Lệch nhịp theo hai hướng đều gây hại. Khâu trước nhanh hơn khâu sau: sản phẩm dồn lại ở điểm nối, nhẹ thì phải dừng tuyến để gỡ, nặng thì đổ vỡ, dập nát sản phẩm và bẩn dây chuyền — trong nhà máy thực phẩm, bẩn dây chuyền nghĩa là thêm một chu trình vệ sinh ngoài kế hoạch. Khâu sau nhanh hơn khâu trước: nhịp bị đứt, khâu đóng gói chạy không tải hoặc đóng thiếu, hàn miệng không có sản phẩm — ra phế phẩm bao bì. Điểm đáng chú ý là biến tần ở từng khâu vẫn "chạy đúng" theo thông số của nó; lỗi nằm ở quan hệ giữa các khâu, kiểm tra từng máy riêng lẻ sẽ không thấy gì sai.
Khi dây chuyền lệch nhịp, kiểm tra theo thứ tự nào
Kinh nghiệm xử lý của bên mình theo thứ tự từ quan hệ chung tới từng máy: một, kiểm tra tỉ lệ tốc độ đang đặt giữa các khâu so với bộ tỉ lệ chuẩn của dây chuyền — sau các lần sửa chữa hoặc thay thiết bị, tỉ lệ này rất hay bị lệch mà không ai ghi lại. Hai, kiểm tra tín hiệu phản hồi: cảm biến đếm sản phẩm bẩn, lệch vị trí hoặc dây tín hiệu lỏng đều làm hệ thống "thấy" sai nhịp thật. Ba, kiểm tra phần cơ khí: dây đai trượt, xích chùng, khớp nối mòn làm tốc độ thật thấp hơn tốc độ điện đang ra lệnh. Chỉ khi cả ba phần trên đều đúng mà một khâu vẫn sai tốc độ, mới đi sâu vào biến tần của khâu đó.
Kinh nghiệm giữ nhịp lâu dài: sau mỗi lần căn chỉnh dây chuyền chạy ổn, ghi lại bộ tỉ lệ tốc độ giữa các khâu và dán kèm trong tủ điện hoặc lưu cùng hồ sơ máy. Phần lớn các vụ lệch nhịp bên mình gặp đều bắt đầu từ một lần thay thế, sửa chữa trước đó làm thay đổi tỉ lệ mà không có bản ghi để đối chiếu.
Một ca thực tế tại HL Auto: làm tủ điện cho dây chuyền phân loại trứng
Một khách hàng chế biến thực phẩm ở miền Bắc có dây chuyền phân loại trứng cần phần điện điều khiển làm theo yêu cầu riêng của dây chuyền. Phần việc bên mình đảm nhận là làm tủ điện và cung cấp vật tư cho dây chuyền này — tức phần hạ tầng điều khiển để các khâu của dây chuyền phân loại vận hành theo đúng nhịp và trình tự của nó — với tổng chi phí khoảng 53,5 triệu đồng và toàn bộ phần việc kéo dài 63 ngày theo tiến độ chung của dự án.
Ca này cho thấy đúng một thực tế của ngành thực phẩm: phần điện điều khiển — tủ điện, vật tư, đi dây, tổ chức tín hiệu giữa các khâu — là một phần việc riêng có trọng lượng, và phải được làm theo điều kiện nhà máy thực phẩm ngay từ đầu: vật tư và cách đi dây chịu được môi trường ẩm và vệ sinh thường xuyên, tủ điện kín và bố trí để vệ sinh được xung quanh, tín hiệu giữa các khâu tổ chức để dây chuyền giữ nhịp ổn định. Biến tần ở các khâu chỉ phát huy tác dụng khi phần điện điều khiển nền được làm đúng; tủ điện và đi dây làm ẩu là nguồn gốc của phần lớn lỗi chập chờn về sau.
Câu hỏi thường gặp về biến tần trong ngành thực phẩm
Khu vực rửa xịt nên đặt biến tần thế nào?
Ưu tiên hàng đầu là gom biến tần vào tủ điện đặt ngoài vùng rửa xịt — ở phòng kỹ thuật hoặc khu vực khô — chỉ đưa động cơ và hộp nối đạt chuẩn vào trong; cách này bền hơn hẳn việc để biến tần chịu nước và hóa chất mỗi ca. Nếu buộc phải đặt tại chỗ trong vùng rửa, chọn biến tần có cấp bảo vệ phù hợp: IP65 chống tia nước từ mọi hướng, vùng xịt áp lực cao cần cấp cao hơn như IP69K; mọi đường cáp vào ra phải qua đầu nối kín đúng cấp, cổng không dùng phải bịt lại. Dù đạt cấp IP nào cũng không xịt nước thẳng vào khe tản nhiệt và quạt của biến tần.
Bơm thực phẩm chạy biến tần có ảnh hưởng chất lượng sản phẩm không?
Không, nếu cài đặt đúng — ngược lại còn tốt hơn chạy thẳng. Biến tần cho phép tăng tốc và giảm tốc từ từ nên dòng chảy êm, tránh sốc áp trong đường ống và tránh khuấy đảo mạnh làm phá cấu trúc sản phẩm như tạo bọt trong sữa hay vỡ hạt trong sốt. Chạy trực tiếp không qua biến tần mới là cách gây sốc: mỗi lần khởi động và dừng bơm là một lần áp suất vọt lên rồi sụt xuống. Điểm cần chú ý khi cài là đặt thời gian tăng, giảm tốc đủ dài cho loại chất lỏng đang bơm và kiểm tra mô-men ở tốc độ thấp với sản phẩm có độ nhớt cao.
Dây chuyền đóng gói lệch nhịp do biến tần xử lý ra sao?
Kiểm tra theo thứ tự từ quan hệ chung tới từng máy. Đầu tiên là tỉ lệ tốc độ giữa các khâu so với bộ tỉ lệ chuẩn của dây chuyền — tỉ lệ này hay bị lệch sau các lần sửa chữa, thay thế mà không ai ghi lại. Tiếp theo là tín hiệu phản hồi: cảm biến đếm sản phẩm bẩn, lệch vị trí hoặc dây tín hiệu lỏng khiến hệ thống đọc sai nhịp thật. Sau đó là phần cơ khí: dây đai trượt, xích chùng làm tốc độ thật thấp hơn lệnh. Chỉ khi ba phần trên đều đúng mà một khâu vẫn sai tốc độ mới kiểm tra sâu vào biến tần của khâu đó — thực tế phần lớn vụ lệch nhịp không nằm ở bản thân biến tần.
Biến tần trong kho lạnh cần lưu ý gì?
Lưu ý lớn nhất là ngưng tụ, không phải cái lạnh. Biến tần đặt trong kho lạnh làm việc ở nhiệt độ thấp kéo dài, nhưng hơi nước sẽ đọng trên bo mạch và đầu nối mỗi khi nhiệt độ thay đổi — mở cửa kho, chu trình xả đá — và đó mới là nguyên nhân gây oxy hóa, rò điện và lỗi chập chờn. Nguyên tắc thực hành: ưu tiên đặt biến tần ngoài kho, trong phòng kỹ thuật có nhiệt độ ổn định; nếu buộc đặt trong kho thì giữ tủ kín đúng cấp bảo vệ, cân nhắc sưởi chống ngưng tụ và kiểm tra gioăng định kỳ vì vật liệu làm kín già hóa nhanh trong môi trường lạnh.
Nhà máy thực phẩm nhỏ nên lắp biến tần cho khâu nào trước?
Ưu tiên khâu đáp ứng một trong hai tiêu chí: hoặc là khâu chạy nhiều giờ nhất trong ngày với tải thay đổi nhiều — thường là bơm và quạt, nơi biến tần phát huy tác dụng điều tốc rõ nhất; hoặc là khâu đang làm lỗi nhịp của cả dây chuyền, thường nằm ở đoạn đóng gói. Cách làm chắc chắn là bắt đầu từ một khâu, đo và ghi lại tình trạng vận hành trước khi lắp — điện tiêu thụ, nhịp chạy, số lần dừng tuyến — rồi đối chiếu sau khi lắp để có cơ sở quyết định mở rộng sang các khâu còn lại.
Nhà máy đang vướng ở khâu nào: rửa xịt, lệch nhịp đóng gói hay biến tần xuống cấp nhanh?
Bên mình nhận tư vấn, làm tủ điện, lắp đặt và sửa chữa biến tần cho nhà máy thực phẩm tại Hà Nội và các tỉnh miền Bắc. Anh em mô tả khâu đang gặp vấn đề và hiện tượng cụ thể qua Zalo — bên mình xem trước, tư vấn thẳng phần nào thuộc về cài đặt và lắp đặt, phần nào cần thợ tới nơi, rồi mới báo giá rõ ràng.


Bài viết liên quan
Biến tần cho băng tải: phân loại, cách chọn và cài đặt theo từng loại tải
Biến tần cho băng tải được dùng để điều khiển chuyển động của băng tải: khởi động và dừng có kiểm ...
Biến tần cho quạt và bơm nước: nguyên lý tiết kiệm điện và cách chọn đúng
Biến tần cho quạt và bơm nước là nhóm ứng dụng mà biến tần phát huy tác dụng rõ rệt nhất trong nhà ...
Biến tần ngành dệt may: ứng dụng theo công đoạn và cách chọn đúng
Biến tần ngành dệt may không gắn với một loại máy duy nhất mà trải dọc cả dây chuyền — từ kéo sợi, ...
Biến tần máy nén khí: cơ chế tiết kiệm điện và cách triển khai đúng
Biến tần máy nén khí xử lý đúng chỗ lãng phí nhất của máy nén tốc độ cố định: nhu cầu khí nén trong ...
Biến tần máy CNC: điều khiển trục chính và cách chọn đúng
Biến tần máy CNC trên thực tế là bộ điều khiển tốc độ của trục chính: nó nhận lệnh tốc độ từ chương ...
Biến tần trong hệ thống HVAC: các vị trí lắp đặt và tính năng chuyên dụng
Biến tần trong hệ thống HVAC là biến tần lắp tại từng vị trí của hệ điều hòa trung tâm tòa nhà và ...
Biến tần năng lượng mặt trời: bơm nước và inverter cho nhà máy
Biến tần năng lượng mặt trời là cụm từ người tìm hay dùng chung cho ba thiết bị khác hẳn nhau: ...
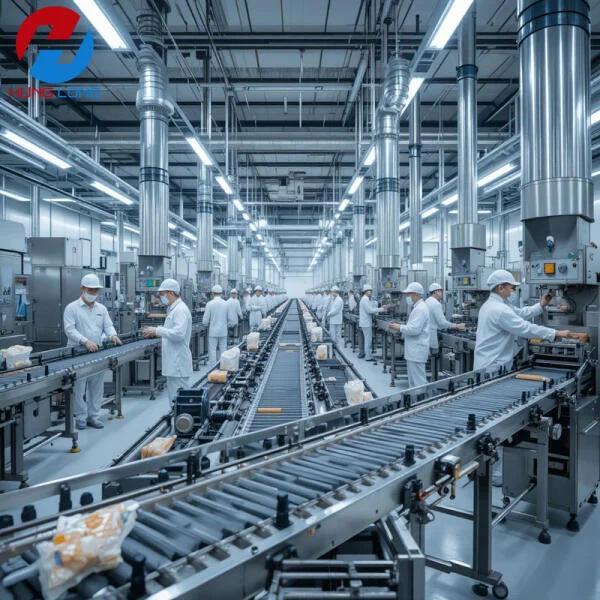
Biến tần trong ngành thực phẩm và đồ uống: yêu cầu riêng theo từng khâu
Biến tần trong ngành thực phẩm không khác biến tần ở các ngành khác về nguyên lý, nhưng nhà máy thực ...