Biến tần máy CNC: điều khiển trục chính và cách chọn đúng
Biến tần máy CNC trên thực tế là bộ điều khiển tốc độ của trục chính: nó nhận lệnh tốc độ từ chương trình gia công, quay trục chính đúng vòng tua cho từng nguyên công và từng loại vật liệu, đồng thời giữ tốc độ đó ổn định ngay cả khi dao ăn sâu và tải thay đổi liên tục. Hai yêu cầu làm nên đặc thù của ứng dụng này là dải tốc độ rất rộng — từ vài chục vòng/phút khi tiện nặng đến hàng chục nghìn vòng/phút khi phay tinh — và độ ổn định tốc độ, vì tốc độ trục chính trồi sụt là bề mặt gia công xấu đi trông thấy. Bài này đi theo đúng trục đó: biến tần làm gì trên máy CNC, yêu cầu kỹ thuật riêng, cách giao tiếp với hệ điều khiển, cách chọn máy và những tình huống vận hành hay gặp.
Cùng một xưởng cơ khí, biến tần còn gặp ở hệ phụ trợ như máy nén khí cấp cho cả xưởng — phần đó có bài riêng về biến tần cho máy nén khí. Còn trong phạm vi bài này, mọi nội dung chỉ xoay quanh trục chính của máy tiện, máy phay và trung tâm gia công.
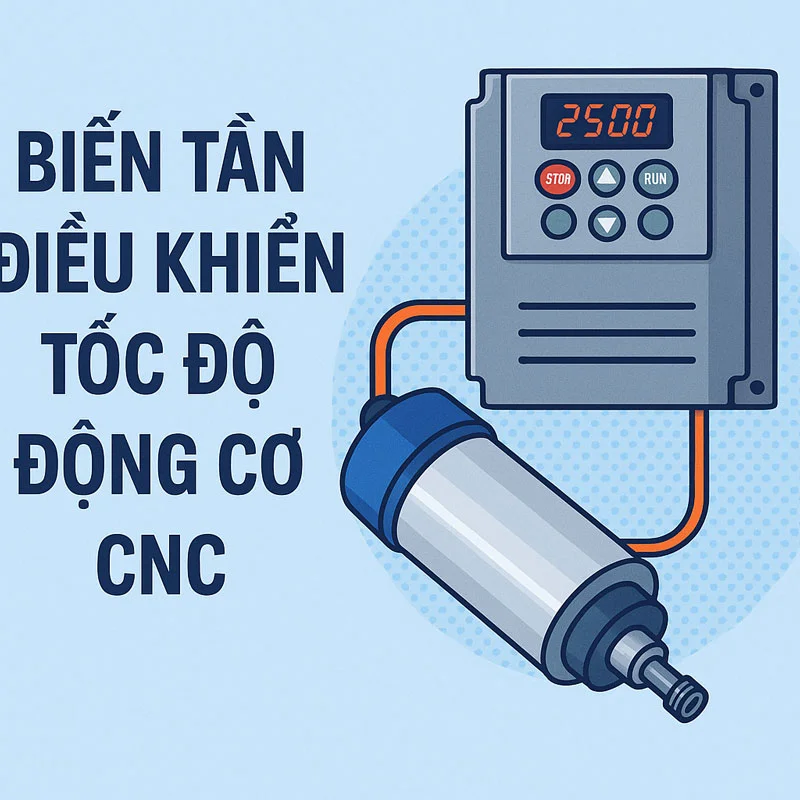
Biến tần làm gì trên máy CNC: điều khiển trục chính
Trục chính là trục quay mang dao (máy phay, trung tâm gia công) hoặc mang phôi (máy tiện). Mọi nguyên công — phay thô, phay tinh, khoan, taro, tiện mặt, tiện ren — đều bắt đầu bằng một lệnh tốc độ trục chính trong chương trình, và biến tần là khâu biến lệnh đó thành tốc độ quay thật.
Đặt tốc độ theo nguyên công và vật liệu
Tốc độ cắt đúng phụ thuộc vào vật liệu và đường kính dao: phay nhôm bằng dao nhỏ cần vòng tua cao, tiện thép bằng dao lớn cần vòng tua thấp hơn nhiều. Với truyền động cơ khí nhiều cấp số, mỗi lần đổi tốc độ là một lần dừng máy thao tác tay; qua biến tần, tốc độ đặt ngay trong chương trình gia công và đổi liên tục trong lúc máy chạy. Người lập trình chủ động được tốc độ cho từng đoạn cắt thay vì phải nhân nhượng theo vài cấp số cố định.
Giữ tốc độ ổn định khi tải thay đổi
Khi dao bắt đầu ăn vào phôi, tải trên trục chính tăng vọt; khi dao đi qua đoạn vật liệu mỏng hơn, tải lại giảm. Nếu tốc độ tụt theo tải, tốc độ cắt thay đổi giữa chừng: bề mặt gia công không đều, dao mòn nhanh và dễ mẻ. Biến tần tốt cho trục chính phải giữ tốc độ bám sát giá trị đặt trong suốt quá trình cắt — đây là tiêu chí phân biệt biến tần cho CNC với biến tần cho tải nhẹ, và cũng là lý do chế độ điều khiển vector gần như là mặc định ở ứng dụng này, nói kỹ ở mục yêu cầu kỹ thuật.
Ranh giới với trục chạy dao: đó là việc của servo
Cần nói rõ để khỏi kỳ vọng sai: biến tần trong bài này chỉ phụ trách trục chính quay. Các trục chạy dao — trục X, Y, Z đưa phôi và dao di chuyển theo tọa độ — dùng động cơ servo và bộ điều khiển servo riêng, vì chúng cần định vị theo vị trí chứ không chỉ quay theo tốc độ. Thay dao tự động, định vị góc trục chính khi tiện ren hay khi thay dao là chức năng phối hợp giữa hệ điều khiển CNC và truyền động trục chính; khi chọn hoặc thay biến tần cho máy có các chức năng này phải kiểm tra tính tương thích trước, tránh lắp xong mới phát hiện thiếu chức năng.
Yêu cầu kỹ thuật riêng của ứng dụng CNC
Bốn yêu cầu dưới đây là phần làm biến tần cho máy CNC khác hẳn biến tần cho quạt, bơm hay băng tải: dải tần ra rộng, mô-men ở tốc độ thấp, điều khiển vector và khả năng hãm nhanh.
| Loại máy | Tốc độ trục chính điển hình | Dải tần ra thường dùng | Điểm chú ý |
|---|---|---|---|
| Máy tiện CNC | Đến khoảng 3.600 vòng/phút | 0–120 Hz | Mô-men ở tốc độ thấp khi tiện nặng, đường kính phôi lớn |
| Máy phay CNC, trung tâm gia công | Đến khoảng 6.000 vòng/phút | 0–200 Hz | Đổi tốc độ thường xuyên theo nguyên công |
| Máy khắc, máy phay tốc độ cao | Đến khoảng 24.000 vòng/phút | 0–400 Hz | Trục chính tốc độ cao, tải nhẹ nhưng cần ổn định |
| Trục chính cao tốc chuyên dụng | Đến khoảng 60.000 vòng/phút | Tới 1.000 Hz | Động cơ trục chính chuyên dụng, đi theo bộ truyền động riêng |
Tốc độ quay liên hệ với tần số qua công thức n = 60 × f / p (n là tốc độ vòng/phút, f là tần số, p là số đôi cực của động cơ); tốc độ trục chính thực tế còn phụ thuộc cơ cấu truyền động giữa động cơ và trục chính. Điểm cần nhớ khi chọn máy: tần số ra tối đa của biến tần phải đủ cho tốc độ trục chính cao nhất mà máy cần, và ở đầu thấp của dải, biến tần vẫn phải sinh đủ mô-men.
Mô-men ở tốc độ thấp cho ăn dao nặng
Tiện thô phôi đường kính lớn hay phay ăn dao sâu đều diễn ra ở vòng tua thấp nhưng lực cắt lớn. Ở vùng này, điều khiển V/f thông thường bị tụt mô-men rõ rệt: trục chính hụt lực, tốc độ sụt khi dao ăn sâu, nặng thì dừng giữa chừng. Đây là tình huống làm nên khác biệt của ứng dụng CNC — biến tần phải khỏe nhất đúng lúc tốc độ thấp nhất.
Điều khiển vector: vòng hở và vòng kín có encoder
Điều khiển vector tách dòng điện thành phần sinh mô-men và phần từ hóa nên giữ được mô-men ở tốc độ thấp và giữ tốc độ ổn định khi tải thay đổi. Vector vòng hở (không cảm biến tốc độ) đáp ứng tốt phần lớn máy tiện, máy phay thông thường. Vector vòng kín có encoder phản hồi tốc độ thực lên một mức nữa: tốc độ giữ chặt hơn, đáp ứng được các nguyên công khó như tiện ren cần đồng bộ trục chính với trục chạy dao, hoặc máy gia công chính xác cao. Cái giá phải trả là thêm encoder, cáp tín hiệu và công cài đặt — chỉ nên dùng đúng chỗ cần.
Tăng, giảm tốc ngắn và điện trở xả cho hãm nhanh
Chu trình gia công có những thời điểm trục chính phải dừng rất nhanh: kết thúc nguyên công, đảo chiều khi tiện ren, dừng để thay dao tự động. Thời gian tăng và giảm tốc trên máy CNC vì thế đặt ngắn hơn nhiều so với các ứng dụng khác. Nhưng hãm nhanh một trục đang quay ở tốc độ cao nghĩa là năng lượng quán tính dội ngược về biến tần làm điện áp DC bus vọt lên; không có đường xả, biến tần cắt lỗi quá áp hoặc nguy hiểm hơn là hỏng phần công suất. Điện trở xả lắp ngoài là đường xả chuẩn cho năng lượng này: chọn đúng trị số điện trở và công suất theo khuyến cáo của nhà sản xuất biến tần, cơ chế và cách xử lý lỗi liên quan xem ở bài sửa biến tần lỗi điện trở xả.
Lưu ý khi cài đặt trục chính: thời gian giảm tốc đặt ngắn đến đâu còn phụ thuộc điện trở xả có mặt hay không và đủ công suất hay không. Đặt giảm tốc quá ngắn trên hệ chưa có điện trở xả là cách nhanh nhất để biến tần báo quá áp mỗi lần dừng máy — lỗi nằm ở cấu hình hệ thống, không phải biến tần yếu.
Giao tiếp với hệ điều khiển CNC
Biến tần trục chính không chạy độc lập: nó nhận lệnh từ bộ điều khiển CNC (hệ Fanuc, Mitsubishi, Siemens, GSK hay các hệ điều khiển trên máy đời cũ) và báo ngược trạng thái về. Ba cách giao tiếp dưới đây tương ứng ba thế hệ máy.
Tín hiệu analog 0–10V hoặc 4–20mA
Cách phổ biến nhất trên máy đời cũ và máy trung cấp: bộ điều khiển xuất một tín hiệu analog tỷ lệ với tốc độ đặt, biến tần bám theo tín hiệu đó. Ưu điểm là đơn giản, gần như hệ điều khiển nào cũng có sẵn ngõ ra này; điểm cần kiểm tra khi lắp đặt là độ khớp giữa thang tín hiệu và thang tốc độ — lệch thang là tốc độ thật sai lệch so với số vòng chương trình yêu cầu, gia công ra sản phẩm sai mà không có lỗi nào báo.
Đa cấp tốc độ bằng đầu vào số
Với máy đơn giản, tốc độ trục chính được chọn bằng tổ hợp các đầu vào số trên biến tần: mỗi tổ hợp chân tương ứng một mức tốc độ đặt trước, kèm các tín hiệu chạy thuận, chạy ngược và báo lỗi đưa về hệ điều khiển. Cách này ít linh hoạt hơn analog nhưng chắc chắn, ít bị nhiễu, vẫn gặp trên nhiều máy tiện và máy phay đời cũ đang chạy tốt.
Truyền thông Modbus, PROFINET trên máy đời mới
Máy đời mới đưa cả lệnh tốc độ, trạng thái chạy, dòng điện và mã lỗi của biến tần lên hệ điều khiển qua truyền thông số — RS485 Modbus là dạng gặp nhiều nhất, các hệ châu Âu dùng PROFINET. Khi trạm máy cần giám sát tập trung hoặc đưa dữ liệu lên PLC và SCADA, phần giao tiếp này là nền phải làm đúng từ đầu; nguyên tắc đấu nối và cài thông số đã trình bày ở bài hướng dẫn kết nối biến tần với máy tính qua cổng RS485 và bài tích hợp biến tần với hệ thống SCADA và PLC.
Chất liệu các hãng hay gặp trên máy CNC
Phần so sánh dưới đây giữ lại từ kinh nghiệm làm việc với các dòng máy thực tế, chỉ ở mức định tính để anh em định hướng khi đối chiếu với máy của mình:
| Hãng | Điểm mạnh khi dùng cho trục chính | Hay gặp trên |
|---|---|---|
| Mitsubishi | Điều khiển vector ổn định, hỗ trợ encoder tốt, hệ sinh thái đồng bộ với điều khiển Mitsubishi | Máy Nhật, trung tâm gia công cần độ ổn định tốc độ cao |
| Yaskawa | Mô-men ở tốc độ thấp khỏe, đáp ứng tốt khi tải thay đổi | Máy tiện nặng, gia công thép và gang |
| Siemens | Đồng bộ sâu với hệ điều khiển Siemens qua truyền thông | Máy châu Âu, hệ thống tích hợp phức tạp |
| Delta | Phổ thông, dễ cài đặt, chi phí tiếp cận thấp | Máy nhỏ, máy khắc gỗ và nhựa, xưởng vừa và nhỏ |
Nguyên tắc rút ra: biến tần đi theo hệ máy thường ít rủi ro tương thích nhất; khi thay bằng dòng khác hãng, phần phải đối chiếu kỹ là cách nhận lệnh tốc độ và các tín hiệu phối hợp với hệ điều khiển, chứ không chỉ công suất.
Chọn biến tần cho máy CNC
Theo công suất và dòng đỉnh của động cơ trục chính
Điểm xuất phát là thông số trên tem động cơ trục chính: công suất, điện áp và đặc biệt là dòng điện định mức — chọn biến tần theo dòng, không chỉ theo số kW. Gia công CNC có những đỉnh tải ngắn khi dao bắt đầu ăn vào vật liệu hoặc khi ăn dao sâu: biến tần phải chịu được quá tải ngắn hạn ở những đỉnh này (dòng heavy duty thường chịu khoảng 150% dòng định mức trong 60 giây). Xưởng chuyên gia công nặng, ăn dao sâu thường xuyên thì cân nhắc chọn trên một cấp so với động cơ; gia công nhẹ, cắt tinh là chính thì chọn đúng cấp là đủ.
Tương thích điện áp và dải tần
Máy công nghiệp ở Việt Nam phần lớn dùng nguồn 3 pha 380V; máy nhỏ và máy khắc có loại 220V — biến tần phải khớp cả điện áp vào/ra lẫn tần số tối đa theo bảng dải tốc độ ở mục trên. Một lỗi chọn máy hay gặp là biến tần có tần số tối đa thấp hơn tốc độ trục chính cần: máy lắp xong chạy được nhưng không bao giờ lên đủ vòng tua cho nguyên công phay tinh.
Máy CNC đời cũ: thay biến tần theo máy hay lắp biến tần phổ thông
Máy đời cũ hỏng bộ truyền động trục chính theo máy (drive zin) là tình huống bên mình gặp thường xuyên: linh kiện dòng máy đó đã ngừng sản xuất hoặc giá thay chính hãng rất cao. Biến tần phổ thông thay được trong phần lớn trường hợp, với điều kiện đối chiếu đủ bốn điểm: công suất và dòng đỉnh như trên; dải tần đủ tốc độ trục chính; cách nhận lệnh tốc độ khớp với ngõ ra của hệ điều khiển (analog, đa cấp số hoặc truyền thông); và các tín hiệu phối hợp — lệnh chạy, chiều quay, tín hiệu báo lỗi đưa về hệ điều khiển. Riêng hai chức năng định vị góc trục chính cho thay dao tự động và đồng bộ khi tiện ren phải kiểm tra riêng từng máy: máy nào đang dùng các chức năng này thì việc thay khác dòng cần đối chiếu kỹ tài liệu của cả hai phía trước khi quyết, không lắp thử theo kiểu chạy được là xong.
Kinh nghiệm chọn nhanh: trước khi chốt model thay thế, chụp lại tem động cơ trục chính, tem biến tần cũ và ghi lại cách máy đang nhận lệnh tốc độ. Ba thông tin này quyết định gần hết việc chọn đúng máy; thiếu chúng, mọi tư vấn chọn máy đều là đoán.
Tình huống thực tế hay gặp trên máy CNC dùng biến tần
Ba tình huống dưới đây là nhóm anh em vận hành máy CNC gặp nhiều nhất. Bài xử lý ở mức cài đặt và lắp đặt; phần hỏng phần cứng thuộc phạm vi sửa chữa chuyên sâu.
Mất ổn định tốc độ ở vòng tua thấp, hụt lực khi ăn dao
Hiện tượng: ở vòng tua cao máy chạy bình thường, hạ xuống tốc độ thấp để tiện nặng thì trục chính yếu đi, tốc độ sụt khi dao ăn sâu, bề mặt gia công xấu hoặc máy dừng giữa nguyên công. Nguyên nhân thường gặp nhất là biến tần đang chạy chế độ V/f — mô-men ở tần số thấp không đủ — hoặc thông số động cơ khai chưa đúng, chưa chạy tự động dò thông số (auto-tune) nên vòng điều khiển tính sai. Hướng xử lý theo thứ tự: khai lại đúng thông số tem động cơ và chạy auto-tune; chuyển sang điều khiển vector vòng hở; kiểm tra bù mô-men ở tần số thấp. Đã làm đủ mà vẫn hụt lực thì mới tính tới chuyện biến tần thiếu dòng đỉnh so với nhu cầu gia công thật.
Báo quá dòng, quá áp khi hãm nhanh
Hiện tượng: máy báo lỗi đúng vào lúc dừng trục chính hoặc đảo chiều, chạy ổn định thì không sao. Đây là dấu hiệu đặc trưng của phần hãm: thời gian giảm tốc đặt quá ngắn so với quán tính trục chính, hoặc hệ chưa có điện trở xả, hoặc điện trở xả có nhưng thiếu công suất. Xử lý theo thứ tự: kéo dài thời gian giảm tốc tới mức chu trình gia công còn chấp nhận được; kiểm tra điện trở xả — có lắp chưa, trị số và công suất có đúng khuyến cáo không; sau cùng mới kiểm tra phần công suất của biến tần. Tuyệt đối không xử lý bằng cách tắt bảo vệ quá áp để máy khỏi báo lỗi.
Nhiễu từ biến tần ảnh hưởng hệ điều khiển
Hiện tượng: tốc độ trục chính hiển thị nhảy số, thỉnh thoảng hệ điều khiển báo lỗi encoder hoặc mất tín hiệu, lỗi xuất hiện khi trục chính chạy mà đứng yên thì không. Biến tần là nguồn nhiễu điện từ mạnh, và đường cáp tín hiệu tốc độ, cáp encoder đi chung máng với cáp động lực là nguyên nhân kinh điển. Xử lý ở mức lắp đặt: tách cáp tín hiệu khỏi cáp động lực theo các máng riêng; dùng cáp chống nhiễu cho tín hiệu analog và encoder, nối đất lớp chống nhiễu đúng quy cách; lắp lọc nhiễu EMI ở đầu vào biến tần; kiểm tra nối đất của tủ điện. Hướng xử lý chi tiết cho nhóm lỗi này xem ở bài lỗi nhiễu tín hiệu, giao tiếp kém giữa PLC và biến tần.
Khi các dấu hiệu trên đi kèm biến tần không lên nguồn, cháy nổ bên trong hoặc báo lỗi phần cứng lặp lại sau khi đã xử lý ở mức cài đặt, vấn đề đã nằm ở phần công suất và bo mạch — đó là phạm vi sửa chữa biến tần chuyên sâu tại HL Auto.
Một ca thực tế tại HL Auto: thay công suất biến tần Fuji 22 kW cho máy CNC
Một khách hàng gia công CNC ở miền Bắc có biến tần Fuji công suất 22 kW điều khiển trục chính bị cháy khối công suất, máy phải dừng chờ xử lý. Bên mình thay thế phần công suất, kiểm tra lại các mạch liên quan và cài đặt lại tham số theo đúng thông số động cơ trục chính trước khi cho chạy thử có tải và bàn giao. Theo nhu cầu của khách, thời gian bảo hành của ca này được gia hạn lên 6 tháng. Toàn bộ việc xử lý hoàn thành trong ngày, chi phí khoảng 4 triệu đồng.
Rút kinh nghiệm từ những ca cháy công suất như thế này: khi thay phần công suất cho biến tần trục chính, phần việc quan trọng không kém là rà lại điều kiện vận hành đã dẫn tới sự cố — tình trạng ăn dao, cách hãm trục chính, thông số bảo vệ — để máy về chạy ổn định lâu dài chứ không chỉ chạy lại được trong ngày bàn giao.
Câu hỏi thường gặp về biến tần cho máy CNC
Máy tiện, máy phay CNC thường dùng biến tần loại nào?
Đa số dùng biến tần điều khiển vector: vector vòng hở đáp ứng tốt phần lớn máy tiện và máy phay thông thường, còn máy gia công chính xác cao hoặc cần đồng bộ trục chính (như tiện ren) thì dùng vector vòng kín có encoder. Ba điểm phải có là dải tần ra đủ tốc độ trục chính cao nhất của máy, khả năng chịu quá tải ngắn hạn khi ăn dao, và đầu nối điện trở xả để hãm nhanh. Hãng chọn theo hệ máy đang dùng để ít rủi ro tương thích nhất.
Vì sao trục chính cần điện trở xả?
Vì trục chính phải dừng và đảo chiều rất nhanh theo chu trình gia công. Khi hãm nhanh, năng lượng quán tính của trục đang quay chuyển thành điện năng dội về làm điện áp DC trong biến tần tăng vọt; không có đường xả, biến tần sẽ cắt lỗi quá áp hoặc hỏng phần công suất. Điện trở xả là nơi tiêu tán phần năng lượng đó thành nhiệt, giúp trục chính hãm nhanh mà hệ thống vẫn an toàn. Trị số và công suất điện trở phải chọn theo khuyến cáo của nhà sản xuất biến tần.
Biến tần phổ thông thay biến tần theo máy CNC được không?
Được trong phần lớn trường hợp, khi đối chiếu đủ bốn điểm: công suất và dòng đỉnh theo động cơ trục chính; dải tần đủ tốc độ trục chính cần; cách nhận lệnh tốc độ khớp với hệ điều khiển (analog, đa cấp tốc độ bằng đầu vào số, hoặc truyền thông); và các tín hiệu phối hợp như lệnh chạy, chiều quay, báo lỗi. Riêng chức năng định vị góc trục chính cho thay dao tự động và đồng bộ khi tiện ren phải kiểm tra riêng theo từng máy trước khi quyết định thay khác dòng.
Chạy vòng tua thấp bị hụt lực là do đâu?
Thường do ba nguyên nhân: biến tần đang chạy chế độ V/f nên mô-men tụt mạnh ở tần số thấp; thông số động cơ khai chưa đúng hoặc chưa chạy tự động dò thông số (auto-tune) khiến vòng điều khiển tính sai; hoặc biến tần thiếu dòng đỉnh so với nhu cầu ăn dao thực tế. Cách xử lý theo thứ tự là khai lại thông số theo tem động cơ và chạy auto-tune, chuyển sang điều khiển vector, kiểm tra bù mô-men ở tần số thấp — làm đủ các bước này mà vẫn hụt lực mới tính tới việc đổi biến tần lớn hơn.
Biến tần gây nhiễu hệ điều khiển CNC xử lý thế nào?
Xử lý ở mức lắp đặt: tách cáp tín hiệu tốc độ và cáp encoder khỏi cáp động lực, đi máng riêng; dùng cáp chống nhiễu cho các tín hiệu này và nối đất lớp chống nhiễu đúng quy cách; lắp lọc nhiễu EMI ở đầu vào biến tần; kiểm tra hệ thống nối đất của tủ điện. Dấu hiệu điển hình của nhiễu là tốc độ hiển thị nhảy số hoặc lỗi encoder xuất hiện khi trục chính chạy — nếu máy đứng yên không lỗi, chạy mới lỗi thì nên kiểm tra phần đi dây trước khi nghi ngờ phần cứng.
Máy CNC đang hụt lực ở vòng tua thấp, báo lỗi khi hãm nhanh hay cháy công suất?
Bên mình nhận kiểm tra, cài đặt lại tham số, thay thế và sửa chữa biến tần cho máy tiện, máy phay và trung tâm gia công tại Hà Nội và các tỉnh miền Bắc. Anh em gửi model máy CNC, model biến tần và mã lỗi (nếu có) qua Zalo — bên mình đối chiếu trước, tư vấn thẳng hướng xử lý rồi báo giá rõ ràng trước khi làm.


Bài viết liên quan
Biến tần cho băng tải: phân loại, cách chọn và cài đặt theo từng loại tải
Biến tần cho băng tải được dùng để điều khiển chuyển động của băng tải: khởi động và dừng có kiểm ...
Biến tần cho quạt và bơm nước: nguyên lý tiết kiệm điện và cách chọn đúng
Biến tần cho quạt và bơm nước là nhóm ứng dụng mà biến tần phát huy tác dụng rõ rệt nhất trong nhà ...
Biến tần ngành dệt may: ứng dụng theo công đoạn và cách chọn đúng
Biến tần ngành dệt may không gắn với một loại máy duy nhất mà trải dọc cả dây chuyền — từ kéo sợi, ...
Biến tần máy nén khí: cơ chế tiết kiệm điện và cách triển khai đúng
Biến tần máy nén khí xử lý đúng chỗ lãng phí nhất của máy nén tốc độ cố định: nhu cầu khí nén trong ...
Biến tần máy CNC: điều khiển trục chính và cách chọn đúng
Biến tần máy CNC trên thực tế là bộ điều khiển tốc độ của trục chính: nó nhận lệnh tốc độ từ chương ...
Biến tần trong hệ thống HVAC: các vị trí lắp đặt và tính năng chuyên dụng
Biến tần trong hệ thống HVAC là biến tần lắp tại từng vị trí của hệ điều hòa trung tâm tòa nhà và ...
Biến tần năng lượng mặt trời: bơm nước và inverter cho nhà máy
Biến tần năng lượng mặt trời là cụm từ người tìm hay dùng chung cho ba thiết bị khác hẳn nhau: ...
Biến tần trong ngành thực phẩm và đồ uống: yêu cầu riêng theo từng khâu
Biến tần trong ngành thực phẩm không khác biến tần ở các ngành khác về nguyên lý, nhưng nhà máy thực ...