Biến tần ngành dệt may: ứng dụng theo công đoạn và cách chọn đúng
Biến tần ngành dệt may không gắn với một loại máy duy nhất mà trải dọc cả dây chuyền — từ kéo sợi, dệt kim, dệt thoi, nhuộm đến hoàn tất — và ở mỗi công đoạn, biến tần giải quyết một bài toán điều khiển khác nhau: giữ tốc độ ổn định để sợi không đứt, đồng bộ nhiều động cơ chạy cùng một nhịp, kiểm soát sức căng sợi trong suốt quá trình cuốn, và chạy đúng profile tốc độ theo từng mẻ nhuộm. Bài này đi theo đúng trình tự công đoạn đó, kèm ba bài toán điều khiển đặc thù của ngành dệt, cách chọn máy chịu được môi trường bụi xơ bông, và tiêu chí sửa hay thay khi biến tần xuống cấp.
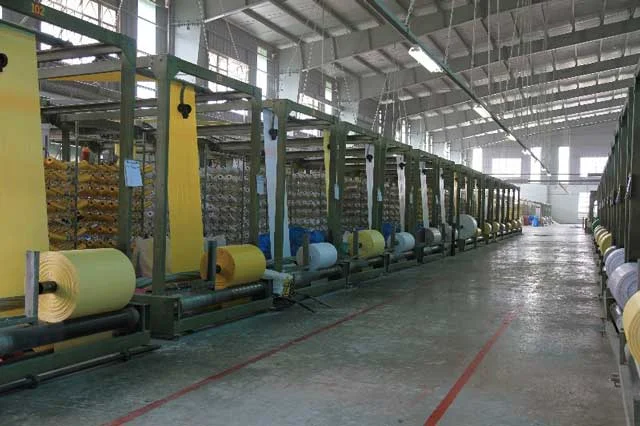
Điểm khác biệt của ngành dệt là vật liệu chạy qua máy rất khó tính: sợi mảnh, lực kéo cho phép nhỏ, tốc độ chỉ cần giật một nhịp là đứt sợi hoặc để lại lỗi trên mặt vải mà đến khâu kiểm tra mới phát hiện ra. Cộng thêm môi trường xưởng luôn có bụi xơ bông bay lơ lửng — kẻ thù thầm lặng của thiết bị điện tử công suất. Các vùng dệt may tập trung của miền Bắc như Hưng Yên, Nam Định, Hải Phòng, Thái Bình nằm trong khu vực phục vụ của HL Auto, nên bài này viết từ đúng những tình huống anh em kỹ thuật nhà máy dệt gặp hằng ngày.
Biến tần trong từng công đoạn dệt may
Cùng một nhà máy, bốn công đoạn dưới đây đặt ra bốn yêu cầu điều khiển gần như trái ngược nhau: kéo sợi cần tốc độ thay đổi liên tục theo đường kính cuộn, dệt cần nhịp chạy đều và dừng đúng vị trí, nhuộm cần chương trình tốc độ theo thời gian, còn hoàn tất cần nhiều trục giữ đúng tỷ lệ với nhau. Hiểu rõ công đoạn của mình thuộc nhóm nào là bước đầu tiên trước khi chọn máy.
Kéo sợi: giữ tốc độ dài ổn định, giảm đứt sợi
Ở công đoạn kéo sợi và cuốn ống, sợi được cuốn lên cuộn với đường kính lớn dần theo thời gian. Nếu trục cuốn giữ nguyên tốc độ quay, tốc độ dài của sợi tăng theo đường kính, sức căng sợi vì thế cũng tăng dần — đến một điểm sợi không chịu nổi và đứt, hoặc cuộn bị cuốn quá chặt làm biến dạng sợi. Biến tần xử lý đúng chỗ này: tốc độ quay của trục cuốn được giảm dần theo đường kính cuộn để tốc độ dài và sức căng sợi giữ gần như không đổi từ đầu đến cuối cuộn.
Điểm cài đặt đáng chú ý ở công đoạn này là đường cong tăng tốc: khởi động phải mềm và đủ dài, vì cú giật lúc xuất phát là nguyên nhân đứt sợi hay gặp nhất khi bắt đầu một cuộn mới. Khi cần nối sợi giữa chừng, máy chuyển về chế độ chạy chậm để thợ thao tác, xong mới tăng tốc dần trở lại — cơ chế này trình bày kỹ hơn ở mục ba bài toán điều khiển dưới đây.
Dệt kim và dệt thoi: nhịp đều, dừng đúng vị trí
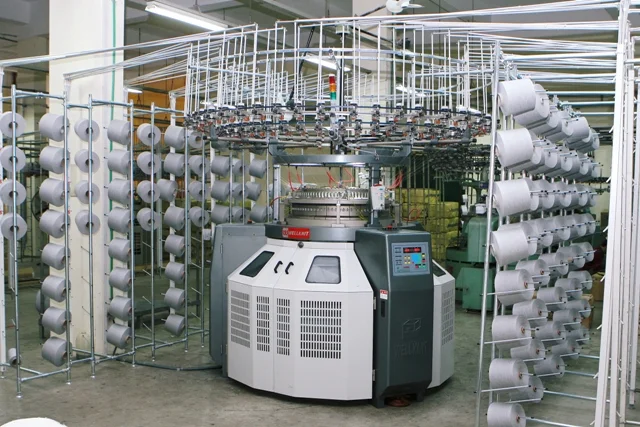
Máy dệt kim và máy dệt thoi cần tốc độ ổn định trong suốt ca chạy: tốc độ dao động làm mật độ mũi dệt hoặc mật độ sợi ngang không đều, sinh lỗi sọc trên mặt vải. Biến tần giữ tốc độ đặt ổn định, đồng thời cho đổi tốc độ nhanh khi chuyển sang loại vải, loại sợi khác mà không phải thay đổi cơ khí. Riêng máy dệt thoi còn thêm yêu cầu dừng đúng vị trí: khi đứt sợi ngang, máy phải dừng ở đúng góc quay để thợ thao tác an toàn và khởi động lại không làm hỏng nhịp dệt. Cài đặt cho nhóm máy này thường gồm phanh hãm khi dừng, tần số chạy chậm phục vụ xâu kim, luồn sợi, và thời gian tăng tốc đủ êm để không giật đứt sợi dọc đang căng trên khung.
Nhuộm: chạy profile tốc độ theo mẻ
Máy nhuộm là nơi biến tần thể hiện rõ nhất khả năng chạy theo chương trình. Một mẻ nhuộm gồm nhiều giai đoạn liên tiếp — nạp vải, ngâm, gia nhiệt, giữ nhiệt, xả — và ở mỗi giai đoạn, lồng nhuộm cần một tốc độ khác nhau, kèm đảo chiều quay định kỳ để vải không xoắn cục và màu thấm đều hai mặt. Biến tần thực hiện việc này bằng chương trình tốc độ nhiều đoạn đặt theo thời gian, qua chức năng PLC đơn giản tích hợp sẵn trong biến tần; người vận hành chỉ chọn đúng chương trình cho loại vải và loại thuốc nhuộm.
Cùng hệ thống đó, biến tần còn điều khiển bơm tuần hoàn dung dịch nhuộm và trục cuốn vải ra sau khi nhuộm xong. Phần nhiệt độ do bộ điều khiển nhiệt riêng đảm nhiệm; biến tần lo toàn bộ phần chuyển động theo trình tự thời gian đã đặt. Điểm cần kiểm tra khi cài đặt là thời gian đảo chiều và tốc độ ở giai đoạn vải nặng nước — lúc tải cơ khí lên lồng nhuộm lớn nhất trong cả mẻ.
Hoàn tất và căng định hình: nhiều trục giữ đúng tỷ lệ
Dây chuyền hoàn tất — điển hình là máy căng định hình — gồm nhiều trục kéo chạy nối tiếp nhau, vải đi qua lần lượt từng trục. Tốc độ các trục không bằng nhau tuyệt đối mà lệch nhau một tỷ lệ nhỏ có chủ đích: trục sau nhanh hơn trục trước một chút để vải được căng phẳng, hoặc chậm hơn để vải chùng lại theo yêu cầu của từng loại vải. Lệch sai tỷ lệ, vải sẽ bị kéo giãn quá mức, bị nhăn, hoặc rách ở điểm chuyển trục.
Biến tần của từng trục nhận chung một lệnh tốc độ gốc của cả dây chuyền, rồi cộng thêm tỷ lệ riêng của trục mình; khi dây chuyền tăng hoặc giảm tốc, toàn bộ các trục thay đổi đồng thời theo đúng tỷ lệ đã đặt. Đây chính là bài toán đồng bộ tốc độ — bài toán đặc thù đầu tiên của ngành dệt ở mục ngay dưới đây.
| Công đoạn | Bài toán điều khiển chính | Điểm cài đặt đáng chú ý |
|---|---|---|
| Kéo sợi, cuốn ống | Giữ tốc độ dài và sức căng không đổi khi đường kính cuộn tăng | Giảm tốc theo đường kính cuộn; tăng tốc mềm chống đứt sợi |
| Dệt kim, dệt thoi | Tốc độ ổn định, dừng đúng vị trí | Phanh khi dừng; chạy chậm để xâu kim, luồn sợi |
| Nhuộm | Profile tốc độ theo giai đoạn của mẻ nhuộm | Chương trình nhiều đoạn tốc độ; đảo chiều quay định kỳ |
| Hoàn tất, căng định hình | Nhiều trục giữ đúng tỷ lệ tốc độ với nhau | Tỷ lệ riêng từng trục trên một lệnh tốc độ chung |
Ba bài toán điều khiển đặc thù của ngành dệt
Ba bài toán dưới đây xuất hiện ở hầu hết các nhà máy dệt, bất kể quy mô. Chúng cũng là ranh giới giữa một hệ biến tần lắp vào chạy được và một hệ chạy ra sản phẩm đều, ít lỗi.
Đồng bộ tốc độ nhiều động cơ trên cùng dây chuyền
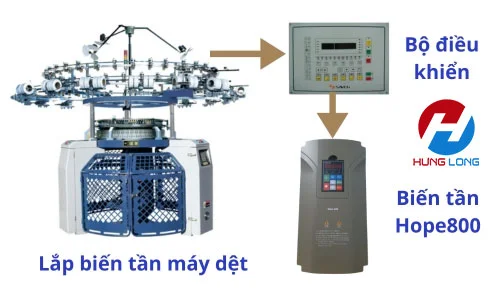
Nguyên tắc đồng bộ là một lệnh tốc độ chung cho cả dây chuyền: một biến tần đóng vai trò master phát lệnh, hoặc PLC phát lệnh tốc độ gốc xuống từng biến tần; mỗi biến tần follower chạy theo một tỷ lệ đặt trước so với lệnh gốc. Nhờ vậy khi người vận hành tăng tốc cả chuyền, mọi trục cùng tăng theo đúng tỷ lệ, không trục nào bị bỏ lại phía sau.
Đường truyền lệnh phổ biến là truyền thông RS485 theo Modbus hoặc tín hiệu analog; dây chuyền dài, nhiều trục thì truyền thông số ổn định và dễ giám sát hơn. Khi cần đưa hệ thống lên giám sát tập trung bằng PLC và SCADA, anh em xem thêm bài tích hợp biến tần với hệ thống SCADA và PLC. Dấu hiệu đồng bộ có vấn đề rất dễ thấy: vải chùng, xếp nếp ở một điểm chuyển trục, hoặc căng đến đứt sợi tại đúng một vị trí cố định — kiểm tra tỷ lệ của trục đó trước khi nghi ngờ phần cơ khí.
Kiểm soát sức căng sợi và vải
Sức căng là đại lượng khó giữ nhất trong ngành dệt vì nó thay đổi liên tục: cuộn cấp nhỏ dần, cuộn cuốn lớn dần, đường đi của sợi qua nhiều con lăn. Cách làm phổ biến là dùng con lăn nhảy (dancer) hoặc cảm biến đo lực căng, đưa tín hiệu phản hồi về biến tần; vòng PID trong biến tần liên tục điều chỉnh tốc độ trục cuốn hoặc trục cấp để sức căng bám đúng giá trị đặt.
Sức căng đặt quá lớn, sợi bị kéo giãn, mảnh đi và dễ đứt; đặt quá nhỏ, cuộn cuốn lỏng, vải nhàu và dễ tuột lớp. Khi cài đặt, điểm hay sai là chiều tác động của vòng PID: đặt ngược chiều, sức căng càng lệch thì biến tần càng đẩy lệch thêm — nhìn ra ngay khi chạy thử cuộn đầu tiên, và phải sửa trước khi cho chạy thật.
Chạy chậm khi xâu sợi và tăng tốc dần
Mỗi lần đứt sợi hay thay cuộn, thợ đều cần máy chạy thật chậm để xâu sợi, luồn chỉ qua đúng đường đi. Biến tần đáp ứng bằng chế độ chạy chậm (inching, jog): bấm giữ thì máy chạy ở tần số thấp đã đặt, nhả ra là dừng — thao tác này làm bằng contactor với động cơ chạy trực tiếp gần như không thực hiện được.
Sau khi xâu xong, cả dây chuyền phải tăng tốc dần theo đường cong mềm dạng S để lực kéo lên sợi tăng từ từ. Tăng tốc gấp là nguyên nhân kinh điển của cảnh vừa khởi động đã đứt sợi hàng loạt — đó không phải lỗi của sợi, mà là lỗi của đường cong tăng tốc đặt quá ngắn so với quán tính của dây chuyền.
Ghi nhớ khi cài đặt cho máy dệt: phần lớn sự cố đứt sợi, vải lỗi sau khi lắp biến tần không nằm ở chất lượng máy mà ở ba chỗ — đường cong tăng tốc, tỷ lệ đồng bộ giữa các trục, và chiều tác động của vòng PID sức căng. Kiểm tra kỹ ba chỗ này trong lần chạy thử đầu tiên sẽ tránh được hầu hết các lỗi lặp lại về sau.
Chọn biến tần cho nhà máy dệt
Chọn biến tần cho xưởng dệt khác với chọn cho xưởng cơ khí ở hai điểm: môi trường bụi xơ bông khắc nghiệt với thiết bị điện tử công suất, và số lượng động cơ rất nhiều nhưng phần lớn ở dải công suất nhỏ và trung bình. Ba tiêu chí dưới đây quyết định máy có sống bền trong xưởng dệt hay không.
Môi trường bụi xơ bông và độ ẩm
Bụi xơ bông trong xưởng dệt bay khắp nơi và bám rất nhanh vào khe tản nhiệt, quạt làm mát của biến tần. Lớp bụi này cách nhiệt và cản gió, biến tần nóng dần lên rồi báo lỗi quá nhiệt, dừng giữa ca — đây là kiểu hỏng gặp nhiều nhất ở biến tần trong nhà máy dệt, và nó đến từ môi trường chứ không phải từ chất lượng máy. Khu nhuộm còn thêm độ ẩm cao và hơi hóa chất, lâu dài ăn mòn bo mạch nếu bo không được phủ bảo vệ.
Cách phòng từ khâu chọn máy: ưu tiên dòng có bo mạch được phủ chống ẩm, thiết kế đường gió làm mát tách rời phần điện tử, hoặc lắp biến tần trong tủ điện kín có lọc gió và quạt tủ riêng. Dù chọn cách nào, việc vệ sinh bụi xơ định kỳ vẫn là bắt buộc — phần này thuộc phạm vi bảo trì, anh em xem thêm ở trang bảo trì và kéo dài tuổi thọ biến tần.
Đừng chỉ nhìn cấp bảo vệ IP trên tem máy. Một biến tần đạt chuẩn chống bụi trên giấy vẫn hỏng vì quá nhiệt nếu bụi xơ bám kín tản nhiệt mà không ai vệ sinh. Trong xưởng dệt, lịch vệ sinh bụi cho tủ điện và biến tần quan trọng không kém việc chọn đúng model.
Đặc điểm tải: nhiều động cơ nhỏ, hay kẹt sợi
Một nhà máy dệt thường có hàng chục đến hàng trăm động cơ, phần lớn công suất nhỏ và trung bình, chạy đồng thời nhiều ca. Chọn biến tần vẫn theo nguyên tắc đối chiếu dòng điện định mức của động cơ, nhưng cần tính thêm tình huống đặc thù của ngành: sợi kẹt, vải cuốn vào trục làm tải tăng vọt trong thời gian ngắn. Biến tần phải chịu được quá tải ngắn hạn cho những tình huống này, đồng thời ngưỡng bảo vệ quá dòng phải đặt sát dòng làm việc thật — đặt quá cao thì kẹt sợi không cắt, cháy động cơ; đặt quá thấp thì kẹt nhẹ cũng dừng máy, thợ lại nới bảo vệ ra và mất luôn tác dụng bảo vệ.
Chế độ điều khiển: vector vòng hở hay có encoder
Đa số công đoạn dệt — kéo sợi, dệt, nhuộm — chạy tốt với điều khiển vector vòng hở (không cảm biến tốc độ): mô-men ở tốc độ thấp đủ khỏe, tốc độ giữ ổn định, chi phí hợp lý. Riêng các vị trí cần giữ tốc độ hoặc sức căng rất chính xác, như trục cuốn chính của dây chuyền hoàn tất hay các trục đồng bộ chặt, cân nhắc vector vòng kín có encoder phản hồi tốc độ thực — cái giá phải trả là thêm encoder, dây tín hiệu và công cài đặt, nên chỉ dùng đúng chỗ cần, không lắp đại trà.
Trên thị trường hiện có những dòng biến tần thiết kế riêng cho máy dệt mà anh em có thể tham khảo khi chọn máy. INVT có dòng GD300-02 phát triển trên nền GD300, vốn được hãng định hướng cho các máy chải, kéo sợi, se sợi, dệt và nhuộm hoàn tất. GTAKE có dòng GK510 thuộc nhóm biến tần chuyên dụng cho ngành dệt. Delta có dòng CT2000 thiết kế cho nhà máy dệt với tản nhiệt dạng flange tách phần làm mát khỏi phần điện tử và bo mạch phủ chống ẩm, chống bụi xơ. Điểm chung đáng giá của các dòng chuyên dụng này không nằm ở công suất, mà ở khả năng sống trong môi trường bụi xơ và các hàm điều khiển phục vụ đúng công việc dệt.
Thông gió và phụ trợ trong xưởng may
Ngoài dây chuyền sản xuất chính, xưởng dệt may còn hai hệ phụ trợ chạy gần như liên tục: quạt hút bụi xơ, thông gió làm mát và giữ độ ẩm cho sợi, cùng hệ khí nén cấp cho máy dệt khí và việc vệ sinh bằng khí. Phần điều khiển quạt — từ định luật affinity đến PID giữ áp và chế độ ngủ — là bài toán chung của tải quạt, đã trình bày ở bài biến tần cho quạt và bơm nước; điểm riêng của xưởng may là lưới lọc xơ tắc dần theo ca chạy làm tải quạt thay đổi liên tục, nên tốc độ quạt cần được điều chỉnh theo tình trạng lọc thay vì cố định một mức. Riêng máy nén khí cho nhà máy dệt thuộc bài toán riêng, anh em xem ở bài biến tần cho máy nén khí.
Khi nào nên sửa, khi nào nên thay biến tần trong nhà máy dệt
Đây là câu hỏi anh em quản lý xưởng hỏi bên mình nhiều nhất khi một con biến tần bắt đầu hay báo lỗi. Kinh nghiệm thực tế của bên mình là nhìn vào bốn yếu tố. Thứ nhất, chi phí sửa so với giá máy mới: khi chi phí sửa vượt khoảng 50% giá mua mới thì nên cân nhắc thay — lưu ý đây là mốc kinh nghiệm để tham khảo, không phải ngưỡng cứng áp cho mọi trường hợp, vì còn phụ thuộc ba yếu tố còn lại. Thứ hai, tuổi máy và tình trạng bo mạch: máy chạy lâu năm trong môi trường bụi xơ mà ít vệ sinh thường xuống cấp nhanh hơn tuổi ghi trên tem. Thứ ba, linh kiện: dòng máy còn sản xuất, linh kiện sẵn thì sửa nhanh và kinh tế; dòng đã ngừng sản xuất, mỗi lần chờ linh kiện là một lần dây chuyền đứng chờ. Thứ tư, mức độ lặp lại của lỗi: lỗi khu trú một chỗ như tụ lọc, quạt làm mát, bo nguồn thì sửa xong là ổn định; lỗi lặp lại ở nhiều chỗ là dấu hiệu máy đã xuống cấp toàn diện.
Phần phân tích sâu về chi phí sửa chữa sẽ được trình bày riêng; ở bài này anh em chỉ cần nắm mốc tham khảo trên để quyết ngay tại xưởng. Ca nào cần chẩn đoán đúng bệnh trước khi quyết, anh em gửi model máy và mã lỗi về HL Auto — bên mình thuộc mảng sửa chữa biến tần, xem xong sẽ tư vấn thẳng là nên sửa hay nên thay, dựa trên đúng bốn yếu tố vừa nêu.
Câu hỏi thường gặp về biến tần ngành dệt may
Máy dệt kim nên dùng biến tần loại nào?
Đa số máy dệt kim chạy tốt với biến tần điều khiển vector vòng hở: mô-men ở tốc độ thấp khỏe, giữ tốc độ ổn định và chi phí hợp lý. Ba tính năng cần có là khởi động và dừng êm để không giật đứt sợi, chế độ chạy chậm (jog) phục vụ xâu kim và luồn sợi, và khả năng nhận lệnh đồng bộ khi máy nằm trong dây chuyền nhiều trục. Chỉ những vị trí cần giữ tốc độ thật chính xác mới cần thêm encoder phản hồi.
Bụi xơ bông có làm hỏng biến tần không? Phòng thế nào?
Có — đây là nguyên nhân hỏng thường gặp nhất của biến tần trong nhà máy dệt. Bụi xơ bám kín khe tản nhiệt và quạt làm mát khiến biến tần quá nhiệt, báo lỗi và dừng giữa ca; lâu dài, bụi kèm hơi ẩm còn gây ăn mòn, chập bo mạch. Cách phòng: lắp biến tần trong tủ điện kín có lọc gió, chọn dòng có bo mạch phủ chống ẩm và đường gió tách rời phần điện tử, đồng thời vệ sinh thổi bụi định kỳ cho cả tủ điện lẫn biến tần.
Một dây chuyền nhiều động cơ đồng bộ tốc độ bằng cách nào?
Bằng một lệnh tốc độ chung cho cả dây chuyền: một biến tần master hoặc PLC phát lệnh tốc độ gốc, từng biến tần follower chạy theo một tỷ lệ đặt trước so với lệnh gốc, truyền qua RS485 Modbus hoặc tín hiệu analog. Khi tăng hoặc giảm tốc cả chuyền, mọi trục thay đổi đồng thời theo đúng tỷ lệ đã đặt. Tỷ lệ của từng trục lệch đi là vải sẽ chùng, xếp nếp hoặc căng đứt tại đúng điểm chuyển trục đó.
Biến tần có giảm đứt sợi thật không? Nhờ cơ chế nào?
Có, và cơ chế nằm ở cách biến tần điều khiển chuyển động: tăng tốc theo đường cong mềm nên sợi không bị giật khi khởi động; tốc độ giữ ổn định nên lực kéo sợi không dao động; vòng kiểm soát sức căng giữ lực kéo trong ngưỡng cho phép kể cả khi đường kính cuộn thay đổi; và khi xâu, nối sợi, máy chạy chậm có kiểm soát thay vì chạy dừng đột ngột. Mức giảm cụ thể phụ thuộc tình trạng máy và loại sợi, nên bên mình không chốt một con số chung cho mọi nhà máy.
Máy nhuộm cần tính năng gì ở biến tần?
Bốn tính năng chính: chương trình tốc độ nhiều đoạn theo thời gian (PLC đơn giản tích hợp) để chạy profile của từng mẻ nhuộm; đảo chiều quay lồng nhuộm định kỳ để vải không xoắn và màu thấm đều; đồng bộ được với bơm tuần hoàn và trục cuốn vải trong cùng hệ thống; và khả năng chịu môi trường ẩm của khu nhuộm — bo mạch phủ chống ẩm, lắp trong tủ kín. Phần nhiệt độ mẻ nhuộm do bộ điều khiển nhiệt riêng đảm nhiệm, biến tần lo phần chuyển động.
Xưởng dệt đang đứt sợi nhiều, vải lỗi hay biến tần cứ báo quá nhiệt?
Bên mình nhận kiểm tra, cài đặt lại tham số và sửa chữa biến tần cho nhà máy dệt may tại Hà Nội và các tỉnh miền Bắc. Anh em gửi model biến tần, công đoạn đang chạy và mã lỗi (nếu có) qua Zalo — bên mình xem trước, tư vấn thẳng nên chỉnh cài đặt, nên sửa hay nên thay, rồi mới báo giá rõ ràng.


Bài viết liên quan
Biến tần cho băng tải: phân loại, cách chọn và cài đặt theo từng loại tải
Biến tần cho băng tải được dùng để điều khiển chuyển động của băng tải: khởi động và dừng có kiểm ...
Biến tần cho quạt và bơm nước: nguyên lý tiết kiệm điện và cách chọn đúng
Biến tần cho quạt và bơm nước là nhóm ứng dụng mà biến tần phát huy tác dụng rõ rệt nhất trong nhà ...
Biến tần ngành dệt may: ứng dụng theo công đoạn và cách chọn đúng
Biến tần ngành dệt may không gắn với một loại máy duy nhất mà trải dọc cả dây chuyền — từ kéo sợi, ...
Biến tần máy nén khí: cơ chế tiết kiệm điện và cách triển khai đúng
Biến tần máy nén khí xử lý đúng chỗ lãng phí nhất của máy nén tốc độ cố định: nhu cầu khí nén trong ...
Biến tần máy CNC: điều khiển trục chính và cách chọn đúng
Biến tần máy CNC trên thực tế là bộ điều khiển tốc độ của trục chính: nó nhận lệnh tốc độ từ chương ...
Biến tần trong hệ thống HVAC: các vị trí lắp đặt và tính năng chuyên dụng
Biến tần trong hệ thống HVAC là biến tần lắp tại từng vị trí của hệ điều hòa trung tâm tòa nhà và ...
Biến tần năng lượng mặt trời: bơm nước và inverter cho nhà máy
Biến tần năng lượng mặt trời là cụm từ người tìm hay dùng chung cho ba thiết bị khác hẳn nhau: ...
Biến tần trong ngành thực phẩm và đồ uống: yêu cầu riêng theo từng khâu
Biến tần trong ngành thực phẩm không khác biến tần ở các ngành khác về nguyên lý, nhưng nhà máy thực ...